Problem zwykle nie zaczyna się na rampie załadunkowej, tylko dużo wcześniej: od błędnego BOM-u, nierealnego terminu w ERP albo źle ustawionego minimum magazynowego. Wtedy produkcja staje, magazyn puchnie, a klient i tak dostaje opóźnienie. Logistyka produkcji decyduje o tym, czy fabryka pracuje w rytmie planu, czy w trybie ciągłego gaszenia pożarów. Poniżej rozpisane zostały najważniejsze procesy, typowe źródła problemów i różnice między podejściami, które w praktyce dają zupełnie inne skutki kosztowe i operacyjne.
Logistyka produkcji: gdzie naprawdę powstaje problem
Błędy danych powodują błędy przepływu materiałów. To nie jest kwestia interpretacji, tylko mechaniki systemu. Jeśli w kartotece materiałowej czas dostawy wynosi 7 dni, a dostawca realnie dowozi w 12 dni, każdy plan wygenerowany przez MRP będzie z definicji spóźniony. Podobnie działa nieaktualna struktura wyrobu: brak jednego drobnego komponentu za 1,20 zł potrafi zatrzymać produkt o wartości kilku tysięcy złotych.
W praktyce logistyka produkcji jest punktem styku trzech światów: handlu, zakupów i produkcji. Dział sprzedaży chce krótkiego terminu, zakupy bronią ceny i partii minimalnych, a produkcja potrzebuje stabilności. Konflikt nie wynika z „braku współpracy”, tylko z różnych wskaźników. Jeśli sprzedaż rozliczana jest z przychodu miesięcznego, a magazyn z rotacji i wartości zapasu, napięcie jest wpisane w model działania.
W fabryce nie wygrywa ten, kto planuje najambitniej. Wygrywa ten, kto planuje na podstawie prawdziwych danych: aktualnego lead time, realnej wydajności gniazda i rzeczywistej dostępności materiału.
Kontekst ma tu ogromne znaczenie. Inaczej działa zakład produkujący seryjnie 10 000 sztuk jednego indeksu tygodniowo, a inaczej producent maszyn w modelu ETO (Engineer to Order), gdzie jedna realizacja trwa 8-16 tygodni. W pierwszym przypadku problemem bywa nadmierny zapas i blokowanie kapitału. W drugim — brak przewidywalności i chaos terminowy. Dlatego „dobra logistyka produkcji” nie ma jednego uniwersalnego wzoru.
Najważniejsze procesy, które budują albo psują przepływ
Bez spięcia planowania z wykonaniem nie da się utrzymać terminowości. Sam harmonogram nie wystarcza, jeśli nie jest powiązany z fizycznym ruchem materiału i informacją zwrotną z hali. W dobrze ustawionym środowisku dane przechodzą przez kilka warstw, ale nie gubią sensu biznesowego.
Planowanie zapotrzebowania i zaopatrzenie
Pierwszym odcinkiem jest prognoza, plan produkcji i przeliczenie potrzeb materiałowych. Najczęściej pracuje tu ERP z modułem MRP/MRP II, np. SAP S/4HANA, Microsoft Dynamics 365 albo Comarch ERP XL. System wylicza, czego potrzeba, w jakiej ilości i na kiedy, ale jakość wyniku zależy od czterech rzeczy: poprawności BOM, czasów dostaw, stanów magazynowych i wielkości partii.
Potem wchodzi zaopatrzenie. Tu problemem nie jest wyłącznie zakup „za późno”. Często szkodzi zakup „za dobrze” — zbyt dużej partii, bo dostawca daje rabat przy 1000 sztuk, podczas gdy produkcja zużyje 250 sztuk miesięcznie. Na papierze cena jednostkowa wygląda korzystnie, ale rośnie zamrożony kapitał, zajętość magazynu i ryzyko przeterminowania komponentu, zwłaszcza w branżach z krótkim cyklem zmian, jak elektronika EMS.
Intralogistyka i obsługa hali
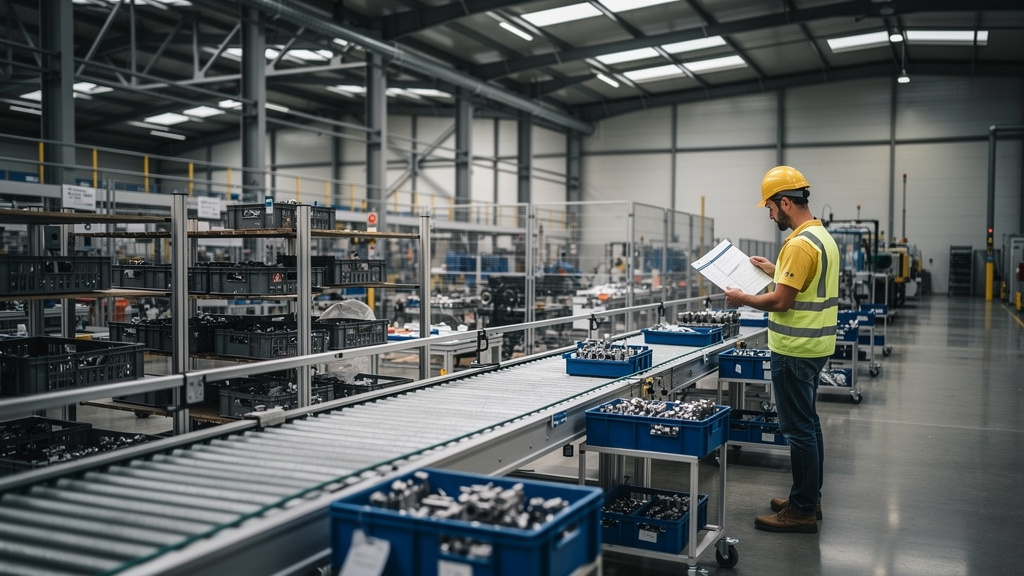
Drugi odcinek to dostarczenie materiału dokładnie tam, gdzie ma być użyty. W wielu zakładach to najsłabszy punkt, bo formalnie „materiał jest na stanie”, tylko stoi w złej strefie albo czeka na przepakowanie. Rozwiązania typu milk run, supermarket produkcyjny czy zestawy kompletacyjne na zlecenie działają dobrze wtedy, gdy marszruty są stabilne, a pobrania przewidywalne.
W produkcji powtarzalnej często sprawdza się Kanban i zasada dwóch pojemników. W produkcji mieszanej lepiej działa kompletacja do zlecenia z użyciem WMS i skanowania GS1. Różnica jest praktyczna: operator nie powinien szukać materiału przez 12 minut na zmianie, bo przy 40 operatorach daje to 8 godzin straty dziennie — czyli pełen etat zmarnowany na szukanie.
Magazyn wyrobów i wysyłka
Ostatni etap to bufor wyrobu gotowego, pakowanie, etykietowanie i wysyłka. Tu bardzo szybko wychodzą błędy wcześniejszych decyzji. Jeśli produkcja pracuje na duże serie, a klient odbiera w małych partiach co 24 godziny, magazyn gotowych wyrobów staje się kosztownym amortyzatorem planowania. Jeśli z kolei produkcja idzie „pod samochód”, rośnie ryzyko opóźnienia przy każdej awarii maszyny.
Jakie podejście wybrać: MRP, Kanban czy APS
Nie istnieje jeden system sterowania, który wygrywa w każdej fabryce. Wybór zależy od zmienności popytu, liczby indeksów i stabilności procesu. Najwięcej błędów bierze się z kopiowania modnych rozwiązań bez sprawdzenia, czy pasują do struktury produkcji.
| Podejście | Typowy horyzont planowania | Najlepsze środowisko | Wrażliwość na błędy danych | Główne ryzyko |
|---|---|---|---|---|
| MRP / MRP II | 2-12 tygodni | Wiele indeksów, złożony BOM, zakupy z dłuższym lead time | Bardzo wysoka: błędny stan lub czas dostawy od razu psuje plan | Nadmierny zapas albo chroniczne braki przy słabych danych podstawowych |
| Kanban | 1-5 dni | Produkcja powtarzalna, stabilne zużycie, krótkie przezbrojenia | Niższa niż w MRP, ale wymaga stabilnego pobrania i dyscypliny obiegu kart/pojemników | Za mała liczba kart powoduje postoje, za duża — ukrywa zapas |
| APS (Advanced Planning and Scheduling) | 1-8 tygodni z harmonogramem nawet co 1 godzinę | Wąskie gardła, wiele zleceń, ograniczone moce i częste zmiany priorytetów | Wysoka: potrzebuje realnych czasów operacji, kalendarzy i przezbrojeń | Pozornie precyzyjny plan, który jest niewykonalny operacyjnie |
MRP dobrze obsługuje złożoność materiałową, ale źle znosi bałagan w danych. Kanban jest prostszy i bardziej odporny na część błędów systemowych, lecz wymaga przewidywalności i krótkich cykli. APS pomaga tam, gdzie decyduje kolejność zleceń i obciążenie gniazd, na przykład przy piecach, lakierniach lub centrach CNC, ale bez dyscypliny danych staje się tylko efektowną wizualizacją problemu.
W wielu zakładach najlepiej działa model mieszany: MRP do zakupu materiałów z czasem dostawy 30-90 dni, Kanban dla komponentów o stabilnym pobraniu, a APS do harmonogramowania wąskiego gardła. To rozwiązanie mniej eleganckie na slajdzie, ale bliższe realiom hali.
Najtrudniejsze wyzwania: zmienność, dostawcy i jakość danych
Najdroższy zapas to zapas błędnie zaplanowany. Nie dlatego, że fizycznie zajmuje miejsce, tylko dlatego, że maskuje problem i opóźnia decyzje. Przez kilka tygodni wszystko wygląda bezpiecznie, a potem okazuje się, że pieniądze są zamrożone w niewłaściwych indeksach.
Pierwsze wyzwanie to zmienność popytu. W branżach takich jak AGD, automotive czy e-commerce private label klient potrafi w ciągu 48 godzin przesunąć harmonogram dostaw. Jeśli zakład pracuje na wysokim wykorzystaniu mocy, np. powyżej 85%, każda nagła zmiana powoduje kaskadę: przezbrojenia, priorytety ręczne, nadgodziny i rosnącą liczbę błędów kompletacyjnych.
Drugie wyzwanie to dostawcy. Nawet najlepszy plan nie obroni się, gdy jeden komponent z Chin ma deklarowany czas dostawy 45 dni, a po doliczeniu odprawy i transportu kolejowego wychodzi 58-65 dni. W Europie problem wygląda inaczej: krótszy lead time, ale częściej wyższe MOQ albo ograniczona elastyczność produkcyjna dostawcy. Dlatego decyzja „daleko i taniej” kontra „bliżej i drożej” nigdy nie powinna być liczona wyłącznie przez cenę zakupu.
Zakup tańszy o 3% potrafi podnieść całkowity koszt o kilkanaście procent, jeśli wymusza większy zapas, częstszy ekspresowy transport i dłuższe zamrożenie gotówki.
Trzecie wyzwanie to jakość danych podstawowych. W wielu firmach aktualizacja BOM, marszruty i norm czasu nadal odbywa się ręcznie, często w Excelu, poza głównym systemem. To tworzy dwa źródła prawdy. Gdy produkcja pracuje według jednego pliku, a zakupy według danych z ERP, konflikt jest pewny. Nie chodzi o sam program, tylko o zarządzanie zmianą inżynieryjną — kto, kiedy i na jakiej podstawie zmienia parametry planistyczne.
Automatyzować czy najpierw uporządkować proces
Nie automatyzuje się chaosu, bo chaos po automatyzacji tylko przyspiesza. To jedna z najtwardszych zasad w logistyce produkcji. Zakup AGV, sorterów czy systemu AutoStore nie naprawi złych lokalizacji, błędnych indeksów i nieczytelnych zasad uzupełniania.
Z perspektywy zarządu automatyzacja kusi, bo daje widoczny efekt inwestycyjny i łatwiej ją pokazać w budżecie CAPEX. Z perspektywy kierownika produkcji często ważniejsze są prostsze rzeczy: adresacja magazynowa, standard trasy milk run co 30 minut, jednoznaczne regały odkładcze, skanowanie każdej relokacji w WMS. Te działania są mniej widowiskowe, ale zwykle szybciej poprawiają OTIF i redukują liczbę braków pozornych.
Są jednak środowiska, w których automatyzacja ma mocny sens biznesowy. Przy pracy 3-zmianowej, wysokiej liczbie pobrań i drogim błędzie wysyłkowym inwestycja w pick-by-light, AMR lub przenośniki zwraca się szybciej niż dalsze dokładanie ludzi. Zwłaszcza tam, gdzie rynek pracy jest napięty, a absencja na poziomie 8-10% rozwala stabilność obsady.
- Najpierw porządkowanie procesów ma sens, gdy firma nie ufa stanom magazynowym, ma częste ręczne korekty i niski poziom dyscypliny transakcyjnej.
- Równoległe porządkowanie i automatyzacja sprawdza się, gdy infrastruktura jest już w miarę stabilna, ale skala operacji przekracza możliwości ludzi.
- Automatyzacja jako pierwszy ruch rzadko jest uzasadniona; wyjątkiem są projekty greenfield, gdzie proces projektuje się od zera.
Co naprawdę warto mierzyć i jakie decyzje zwykle mają sens
To, czego nie mierzy się codziennie, wymyka się spod kontroli. W logistyce produkcji nie wystarczy patrzeć na sam koszt magazynu albo poziom zapasu. Potrzebny jest zestaw wskaźników, które pokazują konflikt między dostępnością, terminowością i kapitałem.
Najbardziej użyteczne są zwykle:
- OTIF — dostawa na czas i w pełnej ilości, np. cel 95-98%,
- DIO (Days Inventory Outstanding) — liczba dni zapasu,
- service level materiałów krytycznych,
- dokładność stanów magazynowych, docelowo minimum 98% dla komponentów klasy A w analizie ABC,
- udział zleceń przepychanych ręcznie poza standardowym planem.
Rekomendacje, które najczęściej mają sens niezależnie od branży, są dość przyziemne. Po pierwsze, trzeba uporządkować dane podstawowe: BOM, czasy dostaw, minima, wielkości partii i marszruty. Po drugie, rozdzielić materiały według logiki sterowania — nie wszystko powinno iść przez ten sam mechanizm. Po trzecie, pilnować jednej wersji prawdy między ERP, MES i WMS. Po czwarte, ograniczać ręczne „bohaterstwo planistyczne”, bo ono ratuje pojedynczy dzień, ale psuje system na miesiące.
Najbardziej niedoceniana decyzja dotyczy jednak nie systemu, tylko zasad priorytetyzacji. Jeśli firma codziennie zmienia kolejność zleceń po telefonie od handlowca, żadna logistyka produkcji nie będzie stabilna. W takim środowisku plan przestaje być planem, a staje się listą życzeń.
Najlepsza logistyka produkcji nie wygląda spektakularnie. Jest przewidywalna, nudna i powtarzalna — a właśnie to daje terminowość, niższy zapas i mniej nerwowych decyzji na koniec zmiany.